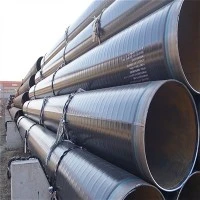
Longitudinella undervattensbågsvetsade (LSAW) rör används i stor utsträckning i kärntekniska projekt som olja och gas, offshore och infrastruktur. Deras dimensionella noggrannhet och svetsprestanda påverkar direkt byggkvalitet och säkerhet. Efter att rören passerat fabriksinspektioner kan eventuell brist på lagringskontroll fortfarande orsaka oåterkalleliga skador och till och med leda till faror och ekonomiska förluster.

I. Risker för geometriska dimensionsdeformationer
Rör med stor diameter av tunnväggiga rör är benägna att få ovalitet som överstiger standarder och orundhet under hårt tryck, medan felaktigt stöd (enpunktsbärande, överdrivet spännvidd) orsakar böjningsavvikelser. Kontrollnyckelpunkter: avståndet mellan trästödet bör vara mindre än eller lika med 2,5 m (reducerat för tunnväggiga rör med stor diameter), vertikalt inriktat på samma axel över skikten, med längdriktningen vinkelrät mot röraxeln; tunnväggiga rör med stor diameter staplade Mindre än eller lika med 3 lager (justerbar för tjockväggiga rör) för att fördela koncentrerad belastning. Avfasningar måste vara försedda med skyddslock för att förhindra kollisionsdeformation; för utomhusförvaring måste rörändarna tätas invändigt för att förhindra att regnvatten kommer in och orsakar invändig väggrost långtidsförvaring kräver dubbelriktad intern och extern tätning. Rör med överdriven deformation orsakar felinriktning under montering på fältet, vilket kräver omrundning eller fasreparation, vilket avsevärt ökar byggkostnaderna.
II. Risk för skador på korrosion och skyddande beläggning
Kala rör som lagras under lång tid i fuktiga, öppna miljöer kommer att utveckla jämn rost eller gropfrätning. Pitting orsakar lokal väggtjockleksminskning, vilket minskar tryckbärande marginaler; kraftig rost påverkar även vidhäftningen av efterföljande rostskyddsbeläggningar. Rör med skyddande beläggning, om de lyfts med stållinor, placeras på skarpkantade timmer, eller släpas under hantering, är benägna att belägga repor, bucklor och kanter, vilket skapar korrosionsingångar. Hantering måste använda dedikerade lyftverktyg (som nylonslingor eller klämmor med gummistoppning); direkt vajerkontakt med rör eller beläggningar och marksläpning är strängt förbjudet. Olika beläggningstyper kräver klassificerat skydd: 3PE (tre-lagers polyeten) beläggning är känslig för UV och kräver skuggning för att förhindra åldrande och sprödhet; FBE (fusion-bonded epoxy) beläggning har hög hårdhet men är spröd-mindre kollisioner orsakar mikrosprickor, vilket kräver prioritet på antikollisions- och antifriktionsskydd; kala rör eller rör som endast används för butiksprimer behöver förhindra fukt och vattenansamling, utan att stående vatten blötlägger bottenvirket.
III. Anpassningsförmåga för konstruktion och kvalitetsspårbarhetsrisker
Att blanda rör med olika specifikationer, stålkvaliteter och partinummer orsakar lätt dispenseringsförvirring, vilket leder till att lågvärdiga rör felaktigt används i högtrycksförhållanden, vilket skapar säkerhetsrisker. Långtidsförvaring orsakar slitage av rörkroppsetiketter och suddig satsnummer, vilket gör det omöjligt att spåra materialcertifikat och inspektionsrapporter, vilket påverkar fullständigheten i projektgodkännandedokumentationen. Rost eller nedsmutsning vid avfasningen under svetsning orsakar lätt defekter som porositet, slagginslutning och brist på smältning, vilket minskar kvalificeringsgraden för första-pass-svetsning och ökar omarbetning på plats.
IV. Säkerhet och ekonomiska förlustrisker
Underlåtenhet att implementera antirullningsfixering eller överskridande av staplingshöjdsgränser kan orsaka att rören rullar och kollapsar, vilket resulterar i personskador och skador på kringutrustning. Batchdeformerade, rostade eller beläggningsskadade rör som inte kan repareras kräver nedgradering eller skrotning, vilket direkt ökar upphandlingskostnaderna. Omarbetning, omarbetning och ommålning på plats fördröjer byggframsteg, påverkar övergripande projektleveranscykler och genererar indirekta ekonomiska förluster.
V. Grundläggande kontrollnyckelpunkter
Standardiserad lagring måste implementeras i fyra aspekter: plats, stapling, skydd och hantering:
1. Platskrav: Jämnt underlag, bra dränering, borta från korrosionskällor; dräneringssluttning för att förhindra vattenansamling som blötlägger bottenvirke.
2. Staplingsspecifikationer: Stapling i lager med trästödsavstånd Mindre än eller lika med 2,5 m (reducerat för tunnväggiga rör), vertikalt inriktade på samma axel över lagren med längdriktningen vinkelrät mot röraxeln; tunnväggiga rör Mindre än eller lika med 3 lager (tjockväggiga justerbara); triangulära träkilar eller sandsäckar på båda sidor av bottenskiktet för antirullningsfixering.
3. Skyddsåtgärder: Kala rör täckta med presenningar; belagda rör skyddade från repor och sol (3PE prioriteras för skuggning, FBE för anti-kollision); fasar försedda med skyddskåpor, rörändar invändigt tätade; lagras enligt specifikation, stålkvalitet och batchnummer med tydliga etiketter, enligt FIFO-principen.
4. Hanteringskrav: Använd nylonslingar eller klämmor med gummistoppning för att lyfta; strängt förbjuda direkt buntning av stållinor, marksläpning och enpunktslyftning av tunnväggiga rör med stor diameter.
Hantering av försenad lagring: Rör som lagrats utomhus i mer än 3 månader måste inspekteras på nytt för dimensionell noggrannhet, korrosionsgrad och beläggningsprestanda före användning - 3PE-rör kräver avskalningshållfasthet och provtagning för semesterdetektering; FBE-rör kräver semesterdetektering och vidhäftningsbedömning; kala rör kräver minskning av väggtjockleksmätning. Först efter att ha bekräftat att alla är kvalificerade kan de tas i bruk.
Kvalitetssäkring av LSAW-rör löper genom hela processen med produktion, transport, lagring och installation. Lagring, som mellanled från fabrik till konstruktion, är lätt att förbise men bestämmer direkt den slutliga leveranskvaliteten. Att implementera standardiserad lagringskontroll är det enda sättet att säkra fabrikens kvalitetsbaslinje och säkerställa byggeffektivitet och långsiktig driftsäkerhet.